


企业动态
查看分类企业动态
热压罐固化曲线怎么设?3 个参数决定碳纤维产品生死
来源:本站 时间:2026/5/7 16:25:17 次数:
热压罐固化曲线怎么设?3 个参数决定碳纤维产品生死
做热压罐,固化曲线就是配方!温度、压力、时间错一点,产品直接报废。今天教你通用曲线设计逻辑,新手也能上手。 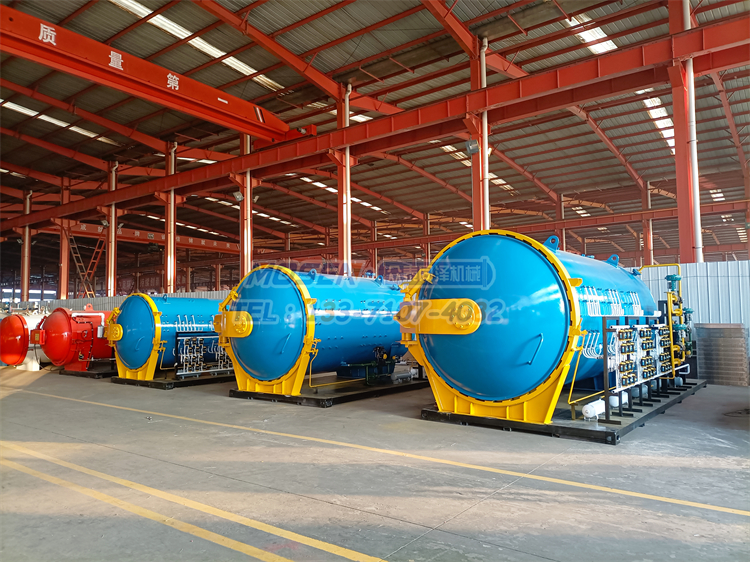
一、核心三参数(温度 / 压力 / 时间)
- 温度:由树脂体系决定(环氧 120–180℃,双马 200–250℃);
- 压力:0.4–0.8MPa(环氧),压力太低孔隙多,太高树脂溢出;
- 时间:升温 + 保温 + 降温,环氧总周期 6–12 小时。
二、通用环氧树脂固化曲线(直接套用)
- 升温段(1→2 小时):2℃/min 到 90℃,抽真空 - 0.095MPa,树脂熔化、排气;
- 加压段(2→2.5 小时):90℃时加压到 0.6MPa,速率 0.05MPa/min,避免冲击;
- 保温段(2.5→6 小时):120℃保温 3.5 小时,树脂充分交联;
- 降温段(6→8 小时):1.5℃/min 到 60℃,卸压出炉。
三、常见错误(千万别犯)
- ❌ 升温太快:内部树脂没流好,外层先固化,内部气泡封死;
- ❌ 加压太早:树脂太稀,被挤跑、缺料;
- ❌ 降温太快:内外温差大,开裂、变形。
四、小技巧
不同厚度、不同树脂,曲线要微调。先做小样测试,再批量生产,稳赚不赔!